


গুণমানকে ত্যাগ না করে কীভাবে ইনজেকশন ছাঁচনির্মাণ চক্রের সময় হ্রাস করবেন
ইনজেকশন ছাঁচনির্মাণে, চক্রের সময় উত্পাদন দক্ষতা এবং উত্পাদন ব্যয়ের উপর সরাসরি প্রভাব ফেলে। একটি সংক্ষিপ্ত চক্র একই অপারেটিং সময়ের মধ্যে আরো অংশ উত্পাদিত করার অনুমতি দিতে পারে, তা প্রদান করেপণ্যের গুণমান এবং প্রক্রিয়া স্থিতিশীলতা বজায় রাখা হয়।
যাইহোক, চক্রের সময় হ্রাস করার অর্থ কেবল ইনজেকশনের গতি বাড়ানো বা শীতল স্তরকে ছোট করা নয়। আক্রমনাত্মক সমন্বয় অসম্পূর্ণ ভরাট, বিকৃতি, মাত্রিক প্রকরণ, নিম্ন পৃষ্ঠ গুণমান, বা অন্যান্য ছাঁচনির্মাণ ত্রুটি হতে পারে।
একটি আরও নির্ভরযোগ্য পদ্ধতি হল ছাঁচনির্মাণ চক্রের প্রতিটি পর্যায়কে বোঝা, প্রকৃত সময় গ্রাসকারী কারণগুলি সনাক্ত করা এবং অংশের গুণমান এবং প্রক্রিয়া ডেটার উপর ভিত্তি করে নিয়ন্ত্রিত সমন্বয় করা।
এই নিবন্ধটি ইনজেকশন ছাঁচনির্মাণ চক্র সময়ের প্রধান উপাদান এবং গুণমান বিসর্জন ছাড়া উত্পাদন দক্ষতা উন্নত করার ব্যবহারিক উপায় ব্যাখ্যা করে।
1. একটি ইনজেকশন ছাঁচনির্মাণ চক্রের প্রধান ধাপগুলি বুঝুন
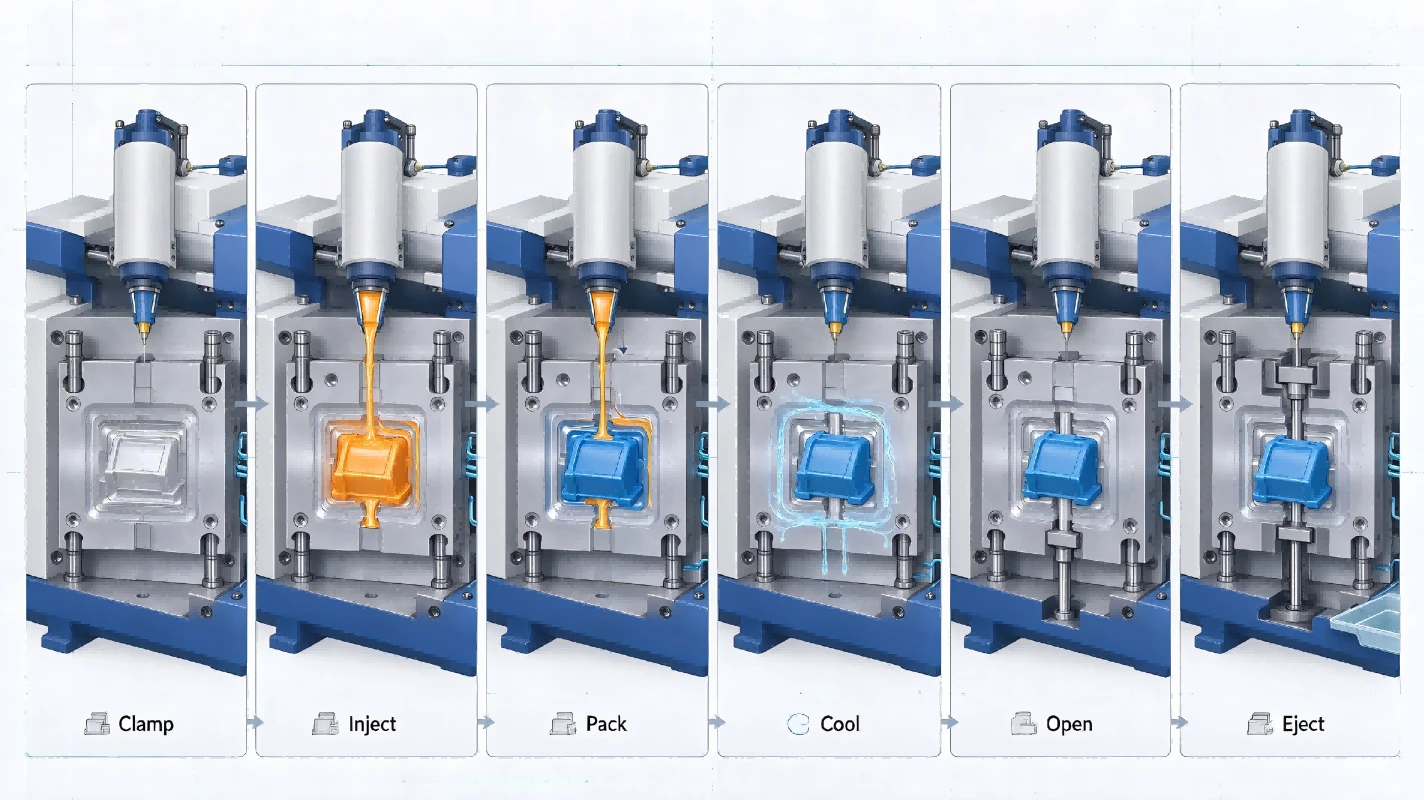
একটি ইনজেকশন ছাঁচনির্মাণ চক্র বিভিন্ন পর্যায়ে গঠিত। সঠিক ক্রম এবং সময়কাল মেশিন, ছাঁচ, উপাদান, এবং অংশ নকশা উপর নির্ভর করে।
|
মঞ্চ |
বর্ণনা |
|---|---|
|
ছাঁচ বন্ধ |
ছাঁচ বন্ধ হয়ে যায় এবং ক্ল্যাম্পিং সিস্টেম প্রয়োজনীয় বল প্রয়োগ করে। |
|
ইনজেকশন |
গলিত প্লাস্টিক ছাঁচ গহ্বর মধ্যে ইনজেকশনের হয়. |
|
প্যাকিং এবং হোল্ডিং |
প্রারম্ভিক ঠান্ডা সময় উপাদান সংকোচন জন্য ক্ষতিপূরণ অতিরিক্ত চাপ প্রয়োগ করা হয়. |
|
কুলিং |
প্লাস্টিক ইজেকশনের জন্য যথেষ্ট দৃঢ় হয়। |
|
ছাঁচ খোলার |
ছাঁচ খোলে ছাঁচ করা অংশ মুক্তি. |
|
ইজেকশন |
ইজেক্টর পিন বা অন্যান্য প্রক্রিয়া ছাঁচ থেকে অংশ ছেড়ে দেয়। |
চক্র সময় হল একটি ছাঁচনির্মাণ চক্র সম্পূর্ণ করার জন্য মোট সময়। কিছু মেশিনের নড়াচড়া এবং প্রস্তুতিমূলক কার্যক্রম ওভারল্যাপ হতে পারে, তাই প্রকৃত চক্রটি কেবলমাত্র আনুমানিক পর্যায়ের সময় যোগ করার পরিবর্তে মেশিনের প্রক্রিয়া রেকর্ড ব্যবহার করে মূল্যায়ন করা উচিত।
2. প্রকৃত অংশের প্রয়োজনীয়তার উপর ভিত্তি করে কুলিং টাইম অপ্টিমাইজ করুন
কুলিং প্রায়ই ইনজেকশন ছাঁচনির্মাণ চক্রের একটি প্রধান অংশ। অংশটিকে অগ্রহণযোগ্য বিকৃতি ছাড়াই বের করে দেওয়ার আগে একটি উপযুক্ত তাপমাত্রা এবং কঠোরতায় পৌঁছাতে হবে।
যাইহোক, খুব আক্রমনাত্মকভাবে শীতল করার সময় হ্রাস করা হতে পারে:
- ইজেকশনের পর ওয়ারপেজ।
- পাতলা বা অসমর্থিত এলাকার চারপাশে বিকৃতি।
- ইজেক্টর চিহ্ন বা পৃষ্ঠের ক্ষতি।
- মাত্রিক অস্থিরতা।
- যে অংশগুলি ছাঁচনির্মাণের পরে অবিলম্বে পরিচালনা করা কঠিন।
শীতল করার দক্ষতা উন্নত করতে, নিম্নলিখিত বিষয়গুলি পর্যালোচনা করুন:
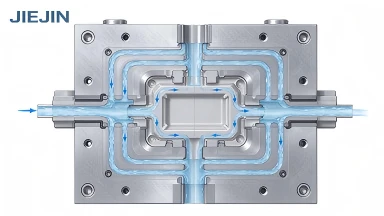
- কুলিং চ্যানেলের অবস্থা এবং বিন্যাস।
- শীতল জলের তাপমাত্রা।
- কুলিং মাঝারি প্রবাহ হার.
- ছাঁচ তাপমাত্রা বিতরণ।
- অংশ প্রাচীর বেধ এবং জ্যামিতি.
- ইজেকশনের পরে প্রকৃত অংশের তাপমাত্রা এবং বিকৃতি।
লক্ষ্য হল সর্বনিম্ন সম্ভাব্য শীতল সময় ব্যবহার করা নয়। এটি পর্যাপ্ত এবং যুক্তিসঙ্গতভাবে অভিন্ন শীতল অর্জনের জন্য যাতে অংশটি ধারাবাহিকভাবে প্রকাশ করা যায়।
যেখানে কুলিং কর্মক্ষমতা একটি প্রধান সীমাবদ্ধতা, মেশিন সেটিংস পরিবর্তন করার আগে ছাঁচ কুলিং সিস্টেম এবং তাপমাত্রা বন্টন মূল্যায়ন করা উচিত।
3. ইনজেকশন এবং হোল্ডিং সময় পর্যালোচনা করুন
ইনজেকশন এবং হোল্ডিং সেটিংস মোট চক্র এবং চূড়ান্ত অংশের গুণমানকেও প্রভাবিত করে।
ইনজেকশনের সময় অংশের পরিমাণ, প্রবাহের দৈর্ঘ্য, উপাদানের সান্দ্রতা, গেটের নকশা এবং মেশিনের কার্যকারিতার মতো বিষয়গুলির উপর নির্ভর করে। ইনজেকশনের গতি বাড়ানো কিছু ক্ষেত্রে ফিলিং টাইম কমিয়ে দিতে পারে, কিন্তু অতিরিক্ত গতি অন্যান্য সমস্যা তৈরি করতে পারে, যার মধ্যে পোড়া চিহ্ন, জেটিং বা উচ্চ শিয়ার-সম্পর্কিত চাপ সহ।
গেটটি গহ্বরে চাপ সঞ্চার করতে সক্ষম থাকাকালীন সংকোচনের ক্ষতিপূরণের জন্য হোল্ডিং সময় যথেষ্ট দীর্ঘ হওয়া উচিত।
যদি ধরে রাখার সময় অপ্রয়োজনীয়ভাবে দীর্ঘ হয়, তবে এটি আংশিক মানের একটি অর্থপূর্ণ উন্নতি না করেই চক্রকে প্রসারিত করতে পারে।
হোল্ডিং সময় মূল্যায়ন করার একটি ব্যবহারিক উপায় হল একটি নিয়ন্ত্রিত গেট-সিল অধ্যয়ন পরিচালনা করা, যেমন বিভিন্ন হোল্ডিং সময়ে অংশের ওজন তুলনা করা। উপযুক্ত সেটিং অংশ ওজন স্থিতিশীলতা, মাত্রিক পরিদর্শন, এবং চেহারা চেক মাধ্যমে নিশ্চিত করা উচিত.
শুধুমাত্র মেশিনের সাইকেল ডিসপ্লের উপর ভিত্তি করে ইনজেকশন বা ধরে রাখার সময় ছোট করবেন না। নিশ্চিত করুন যে ঢালাই করা অংশগুলি প্রয়োজনীয় স্পেসিফিকেশনগুলি পূরণ করে চলেছে।
4. ছাঁচ খোলা, বন্ধ, এবং ইজেকশন আন্দোলন পরীক্ষা করুন
মেশিন চলাচলের সময় আরেকটি ক্ষেত্র যা চক্রের উন্নতির সুযোগ দিতে পারে।
কিনা পর্যালোচনা করুন:
- ছাঁচ খোলার এবং বন্ধ করার গতি ছাঁচের জন্য উপযুক্ত।
- নিরাপদ অংশ অপসারণের জন্য ছাঁচটি কেবল যতদূর প্রয়োজন ততটা খোলে।
- ইজেকশন দূরত্ব উপাদানের জন্য উপযুক্ত।
- ইজেক্টর আন্দোলন মসৃণ এবং পুনরাবৃত্তিযোগ্য।
- অংশটি স্টিকিং বা ক্ষতি ছাড়াই সরানো যেতে পারে।
- স্বয়ংক্রিয় অংশ অপসারণ, যেখানে ব্যবহৃত হয়, মেশিন চক্রের সাথে সিঙ্ক্রোনাইজ করা হয়।
নিরাপত্তাকে অগ্রাধিকার দিতে হবে। ক্ল্যাম্পিং ফোর্স, মোল্ড প্রোটেকশন, খোলার দূরত্ব এবং ইজেকশন সেটিংস কমানো বা বাইপাস করা উচিত নয় শুধুমাত্র সময় বাঁচানোর জন্য।
একটি স্থিতিশীল, পুনরাবৃত্তিযোগ্য ছাঁচ আন্দোলনের ক্রম একটি দ্রুত সেটিং এর চেয়ে বেশি মূল্যবান যা ছাঁচের ক্ষতি বা উৎপাদন বাধার ঝুঁকি বাড়ায়।
5. অপরিকল্পিত ডাউনটাইম প্রতিরোধ করার জন্য ছাঁচ বজায় রাখুন
ছাঁচের অবস্থা চক্রের সময় এবং উত্পাদন স্থিতিশীলতা উভয়কেই প্রভাবিত করতে পারে।
নোংরা ভেন্ট, জীর্ণ উপাদান, ক্ষতিগ্রস্ত ইজেক্টর সিস্টেম এবং অবরুদ্ধ কুলিং চ্যানেলগুলি প্রক্রিয়ায় বাধা সৃষ্টি করতে পারে বা অপারেটরদের বারবার সামঞ্জস্য করার প্রয়োজন হতে পারে।
নিয়মিত ছাঁচ রক্ষণাবেক্ষণ অন্তর্ভুক্ত করা উচিত:
- ভেন্ট চেক করা এবং পরিষ্কার করা।
- ইজেক্টর পিন এবং রিটার্ন মেকানিজম পরিদর্শন করা।
- স্লাইড, গাইড পিন এবং চলমান উপাদান পরীক্ষা করা হচ্ছে।
- বিভাজন পৃষ্ঠতল পরিদর্শন.
- ব্লকেজ বা ফুটো জন্য কুলিং চ্যানেল চেক করা.
- নিশ্চিত করা যে ছাঁচ আন্দোলন মসৃণ রয়ে গেছে।
রক্ষণাবেক্ষণ সবসময় সরাসরি প্রোগ্রাম করা চক্র সময় ছোট করে না। এর মূল্য অপরিকল্পিত ডাউনটাইম, প্রক্রিয়া অস্থিরতা এবং বারবার গুণমানের সমস্যা হ্রাস করার ক্ষেত্রেও।
6. সঠিক উপাদান হ্যান্ডলিং এবং প্রক্রিয়াকরণ শর্তাবলী ব্যবহার করুন
স্থিতিশীল ইনজেকশন ছাঁচনির্মাণের জন্য উপাদান হ্যান্ডলিং গুরুত্বপূর্ণ।
পিসি, পিএ এবং পিইটি এর অনেক গ্রেড সহ কিছু প্লাস্টিকের রেজিন প্রক্রিয়াকরণের আগে শুকানোর প্রয়োজন হয়। ভুল শুকানোর শর্ত বা অসামঞ্জস্যপূর্ণ উপাদান পরিচালনা প্রক্রিয়াকরণ আচরণ এবং চূড়ান্ত অংশের গুণমানকে প্রভাবিত করতে পারে।
চক্র সময় সামঞ্জস্য করার আগে, নিশ্চিত করুন:
- সঠিক রজন গ্রেড ব্যবহার করা হচ্ছে।
- উপাদান শুকানো সরবরাহকারীর সুপারিশ অনুসরণ করে।
- রিগ্রিন্ড ব্যবহার, যেখানে অনুমোদিত, নিয়ন্ত্রিত হয়।
- উপাদান দূষণ প্রতিরোধ করা হয়.
- প্রক্রিয়াকরণের তাপমাত্রা প্রস্তাবিত সীমার মধ্যে।
- উপাদান পরিবর্তন নথিভুক্ত এবং মূল্যায়ন করা হয়.
রজন এর প্রয়োজনীয়তা বিবেচনা না করে শুকানোর সময় কমানো বা প্রক্রিয়াকরণের তাপমাত্রা পরিবর্তন করা গুণমানের সমস্যা তৈরি করতে পারে যা যেকোনো সময় সাশ্রয়কে ছাড়িয়ে যায়।
7. পরিবর্তন করার আগে উত্পাদন ডেটা মনিটর করুন
সাইকেল টাইম অপ্টিমাইজেশান অনুমানের পরিবর্তে প্রকৃত উৎপাদন ডেটার উপর ভিত্তি করে হওয়া উচিত।
দরকারী তথ্য অন্তর্ভুক্ত:
|
ডেটা |
কেন এটা ব্যাপার |
|---|---|
|
মোট চক্র সময় |
সামগ্রিক উৎপাদন চক্র দেখায় |
|
শীতল সময় |
শীতল-সম্পর্কিত সীমাবদ্ধতা সনাক্ত করতে সাহায্য করে |
|
ইনজেকশন এবং ধরে রাখার সময় |
ভরাট এবং প্যাকিং সময়কাল দেখায় |
|
অংশ ওজন |
ভরাট এবং প্যাকিং সামঞ্জস্য নিরীক্ষণ করতে সাহায্য করে |
|
সমালোচনামূলক মাত্রা |
মাত্রিক স্থিতিশীলতা নিশ্চিত করে |
|
স্ক্র্যাপ এবং ত্রুটি হার |
সামঞ্জস্য গুণমানকে প্রভাবিত করে কিনা তা দেখায় |
|
মেশিন ডাউনটাইম |
প্রোগ্রাম করা চক্রের বাইরে বাধা চিহ্নিত করে |
একটি দরকারী উন্নতি পদ্ধতি হল মূল প্রক্রিয়া রেকর্ড করা, একবারে একটি প্যারামিটার পরিবর্তন করা এবং ফলাফলের তুলনা করা। এটি কোন সমন্বয় একটি বাস্তব উন্নতি উত্পাদন করে তা সনাক্ত করা সহজ করে তোলে।
জটিল অংশগুলির জন্য, সংশোধিত প্রক্রিয়াটি শুধুমাত্র এক বা দুটি নমুনার উপর ভিত্তি করে অনুমোদিত না হয়ে পর্যাপ্ত উত্পাদন চালানোর উপর পরীক্ষা করা উচিত।

8. চক্রের সময় কমানোর চেষ্টা করার সময় সাধারণ ভুল
|
সাধারণ ভুল |
সম্ভাব্য পরিণতি |
আরও ভালো পদ্ধতি |
|---|---|---|
|
শীতল করার সময় খুব বেশি কমানো |
ওয়ারপেজ বা ইজেকশন ক্ষতি |
অংশ তাপমাত্রা এবং স্থায়িত্ব যাচাই |
|
পর্যালোচনা ছাড়াই ইনজেকশনের গতি বৃদ্ধি করা |
পোড়া দাগ বা ফিলিং ডিফেক্ট |
প্রবাহ আচরণ এবং প্রক্রিয়া সীমা মূল্যায়ন |
|
অত্যধিক ধরে রাখা সময় সংক্ষিপ্ত করা |
সিঙ্ক চিহ্ন বা মাত্রিক প্রকরণ |
গেট সিলিং এবং অংশ ওজন স্থায়িত্ব নিশ্চিত করুন |
|
ছাঁচ খোলার দূরত্ব অনেক দূরে কমানো |
অংশ অপসারণের সময় হস্তক্ষেপ |
নিরাপদ ক্লিয়ারেন্স বজায় রাখুন |
|
ছাঁচ রক্ষণাবেক্ষণ উপেক্ষা |
ডাউনটাইম এবং অস্থির উত্পাদন |
একটি প্রতিরোধমূলক রক্ষণাবেক্ষণ সময়সূচী অনুসরণ করুন |
|
একবারে একাধিক সেটিংস পরিবর্তন করা হচ্ছে |
কঠিন সমস্যা সমাধান |
নিয়ন্ত্রিত, নথিভুক্ত সমন্বয় করুন |
সর্বোত্তম চক্র সময় অগত্যা সংক্ষিপ্ততম সম্ভাব্য চক্র নয়। এটি সংক্ষিপ্ততম স্থিতিশীল চক্র যা ধারাবাহিকভাবে প্রয়োজনীয় বৈশিষ্ট্যগুলি পূরণ করে অংশ তৈরি করে।
9. সাইকেল সময় উন্নতির জন্য একটি ব্যবহারিক পদ্ধতি
একটি পদ্ধতিগত উন্নতি প্রক্রিয়া পাঁচটি ধাপে সংগঠিত করা যেতে পারে:
বর্তমান চক্র রেকর্ড করুন: মেশিন সেটিংস, চক্র সময়, এবং গুণমান ফলাফল নথিভুক্ত করুন।
প্রধান সীমাবদ্ধতা চিহ্নিত করুন: ঠান্ডা করা, ফিলিং, হোল্ডিং, মেশিন চলাচল বা ডাউনটাইম আউটপুট সীমিত করছে কিনা তা নির্ধারণ করুন।
নিয়ন্ত্রিত সমন্বয় করুন: একবারে একটি প্রাসঙ্গিক ফ্যাক্টর পরিবর্তন করুন।
ফলাফল পরিদর্শন করুন: মাত্রা, চেহারা, অংশ ওজন, এবং ইজেকশন কর্মক্ষমতা পরীক্ষা করুন।
পুনরাবৃত্তিযোগ্যতা নিশ্চিত করুন: একটি উপযুক্ত উত্পাদন চালানোর জন্য সংশোধিত সেটিংস যাচাই করুন এবং অনুমোদিত প্রক্রিয়াটি নথিভুক্ত করুন।
এই পদ্ধতি দীর্ঘমেয়াদী গুণমান বা রক্ষণাবেক্ষণ সমস্যা তৈরি থেকে স্বল্পমেয়াদী চক্র উন্নতি প্রতিরোধ করতে সাহায্য করে।
কীভাবে জিজিন প্লাস্টিক ইনজেকশন ছাঁচনির্মাণ উত্পাদনের দিকে এগিয়ে যায়
জিজিন প্লাস্টিক প্লাস্টিক ইনজেকশন ছাঁচনির্মাণ, কাস্টম প্লাস্টিক যন্ত্রাংশ উত্পাদন, এবং 3D প্রিন্টিং পরিষেবা সরবরাহ করে।
ইনজেকশন ছাঁচনির্মাণ প্রকল্পগুলির জন্য, পণ্যের বৈশিষ্ট্য, ছাঁচের অবস্থা, উপাদানের প্রয়োজনীয়তা এবং গুণমানের প্রত্যাশার পাশাপাশি উত্পাদন দক্ষতা বিবেচনা করা প্রয়োজন। একটি উপযুক্ত প্রক্রিয়ার লক্ষ্য হওয়া উচিত কেবলমাত্র সংক্ষিপ্ততম মেশিন চক্রের পরিবর্তে সামঞ্জস্যপূর্ণ অংশ এবং স্থিতিশীল উত্পাদন।
আপনি যদি একটি কাস্টম প্লাস্টিকের উপাদান তৈরি করছেন বা একটি বিদ্যমান ছাঁচনির্মাণ প্রকল্প পর্যালোচনা করছেন, আমাদের দলের সাথে 3D অঙ্কন, উপাদান তথ্য এবং উত্পাদন প্রয়োজনীয়তাগুলি ভাগ করুন৷



একটি নির্ভরযোগ্য প্লাস্টিক উত্পাদন অংশীদার খুঁজছেন?
JIEJIN প্লাস্টিক দ্বারা কাস্টম উত্পাদন সমাধান
প্লাস্টিক ইনজেকশন ছাঁচনির্মাণ · কাস্টম প্লাস্টিক অংশ· 3D প্রিন্টিং · প্যাকেজিং সলিউশন
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: ইনজেকশন ছাঁচনির্মাণ চক্র সময় কি?
-
ছাঁচ বন্ধ করা, ইনজেকশন, হোল্ডিং, কুলিং, মোল্ড খোলা এবং ইজেকশন সহ একটি ছাঁচনির্মাণ চক্র সম্পূর্ণ করার জন্য একটি ইনজেকশন মোল্ডিং মেশিনের জন্য এটি প্রয়োজনীয় সময়।
প্রশ্ন 2: কোন পর্যায়ে সাধারণত দীর্ঘ সময় লাগে?
-
কুলিং প্রায়ই চক্রের একটি প্রধান অংশ, কিন্তু প্রকৃত সময় অংশ জ্যামিতি, উপাদান, ছাঁচ নকশা, এবং প্রক্রিয়া সেটিংস উপর নির্ভর করে।
প্রশ্ন 3: আমি কি শীতল করার সময় কমিয়ে চক্রের সময় কমাতে পারি?
-
সম্ভাব্য, তবে শীতল করার সময়টি কেবলমাত্র নিশ্চিত করার পরেই হ্রাস করা উচিত যে অংশগুলি অগ্রহণযোগ্য বিকৃতি ছাড়াই বের করা যেতে পারে এবং এখনও মাত্রিক এবং উপস্থিতির প্রয়োজনীয়তাগুলি পূরণ করে।
প্রশ্ন 4: দ্রুত ইনজেকশন সবসময় উত্পাদন দক্ষতা উন্নত করে?
-
না। উচ্চতর ইনজেকশনের গতি কিছু ক্ষেত্রে ফিলিং টাইম কমিয়ে দিতে পারে, কিন্তু এটি ত্রুটি বা প্রক্রিয়ার অস্থিরতাও তৈরি করতে পারে। সঠিক গতি উপাদান, অংশ, ছাঁচ এবং মেশিনের উপর নির্ভর করে।
প্রশ্ন 5: একটি ছোট চক্র এখনও ভাল অংশ তৈরি করছে কিনা তা আমি কীভাবে জানতে পারি?
-
অনুমোদিত স্পেসিফিকেশনের সাথে সংশোধিত প্রক্রিয়ার তুলনা করুন। সমালোচনামূলক মাত্রা, চেহারা, অংশ ওজন যেখানে প্রাসঙ্গিক, ইজেকশন আচরণ, এবং একটি উপযুক্ত উত্পাদন চালানোর ক্ষেত্রে ত্রুটির হার পরীক্ষা করুন।